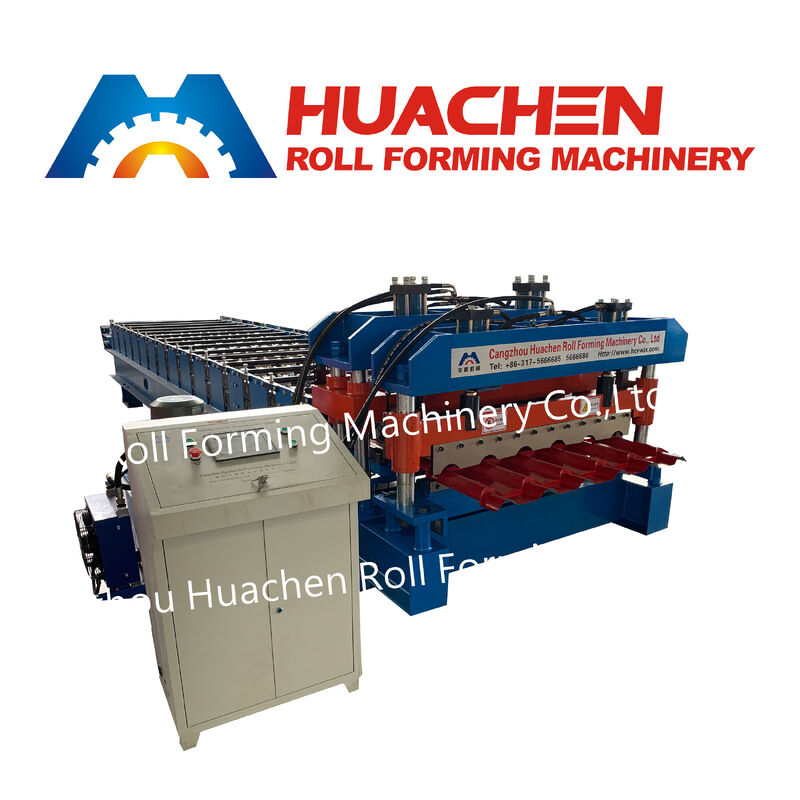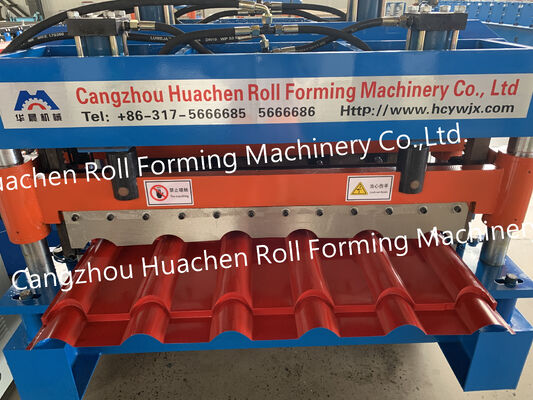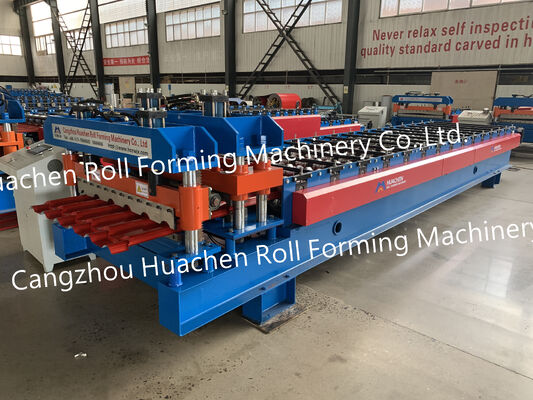
|
পণ্যের বিবরণ:
|
| প্যানেলের বেধ: | 0.3-0.6 মিমি | মোটর পাওয়ার: | 4+4KW |
|---|---|---|---|
| মেশিন ফ্রেম: | 350 এইচ বিম | কাটা পদ্ধতি: | হাইড্রোলিক কাটিং |
| Decoiler প্রকার: | হাইড্রোলিক/ম্যানুয়াল ডিকয়লার | বেলন উপাদান: | 45# স্টিল |
| মেশিনের ধরন: | রোল ফর্মিং মেশিন | উৎপাদন ক্ষমতা: | রোল ফর্মিং মেশিন |
প্রধান প্রযুক্তিগত পরামিতি
|
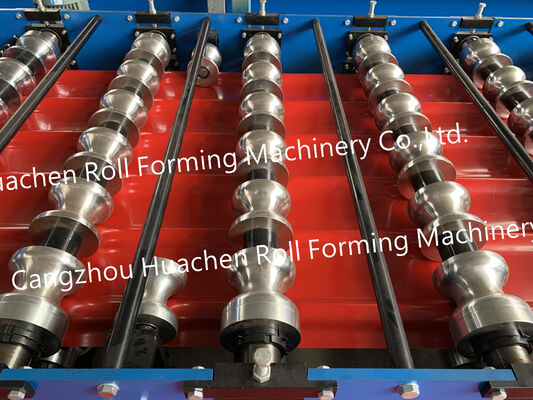
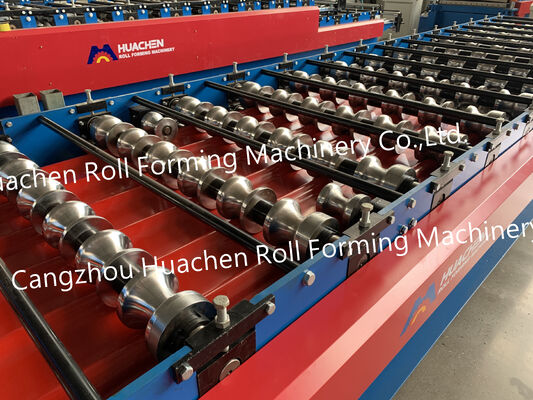
রোলার স্টেশন |
১৫স্টেশন |
|
রোলার ও শ্যাফটের উপাদান |
৪৫# ইস্পাত কোয়েঞ্চিং এবং প্লেটিং |
|
শ্যাফটের ব্যাস |
|
|
কাটার উপাদান |
|
|
ড্রাইভের ধরণ |
|
|
গতি |
১৫-২০মি/মিনিট |
|
মোট শক্তি |
৪+৪ কিলোওয়াট |
|
ভোল্টেজ |
৩৮০V ৫০Hz ৩ ফেজ |
ইস্পাত শীটটি ফর্মিং সেকশনে প্রবেশ করে এবং পর্যায়ক্রমে রোলার স্টেশনগুলির মধ্য দিয়ে যায়। প্রোফাইলটি একক অপারেশনে তৈরি না হয়ে ফর্মিং প্রক্রিয়ার সময় ধীরে ধীরে আকার ধারণ করে।
১৫-স্টেশন কনফিগারেশনছাদের প্রোফাইল উৎপাদনের জন্য মেশিনটিকে একটি মাল্টি-স্টেজ ফর্মিং ব্যবস্থা প্রদান করে।উপাদান কনফিগারেশন
রোলার এবং শ্যাফটের জন্য ৪৫# ইস্পাত নির্দিষ্ট করা হয়েছে, কোয়েঞ্চিং এবং প্লেটিং ট্রিটমেন্ট সহ।
শ্যাফটের ব্যাস
ফর্মিং সিস্টেমে সরবরাহকৃত স্পেসিফিকেশন অনুযায়ী একটি Φ৭০মিমি শ্যাফট ব্যবহার করা হয়।
কাটিং সেকশনকাটার উপাদান CR12 হিসাবে নির্দিষ্ট করা হয়েছে।ট্রান্সমিশন
যান্ত্রিক শক্তি একটি চেইন ড্রাইভ সিস্টেমের মাধ্যমে স্থানান্তরিত হয়।
উৎপাদন তথ্য
মোট শক্তি:
৪+৪ কিলোওয়াটবিদ্যুৎ সরবরাহ:
ছাদের রোল ফর্মিং মেশিনের জন্য, উৎপাদনের আগে চূড়ান্ত প্রোফাইল, ফর্মিংয়ের প্রয়োজনীয়তা, রোলার কনফিগারেশন, কাটার পদ্ধতি, উৎপাদন গতি এবং বৈদ্যুতিক সরবরাহ নিশ্চিত করা উচিত।
কাটারের জন্য কোন উপাদান নির্দিষ্ট করা হয়েছে?
কাটার উপাদান CR12।কোন ট্রান্সমিশন সিস্টেম ব্যবহার করা হয়?
গতি ১৫–২০মি/মিনিট।
বৈদ্যুতিক প্রয়োজনীয়তা কি?নির্দিষ্ট ভোল্টেজ হল ৩৮০V ৫০Hz ৩ ফেজ।
ব্যক্তি যোগাযোগ: Miss. Jing
টেল: +86 188 2511 7789
ফ্যাক্স: +86-317-5666689