|
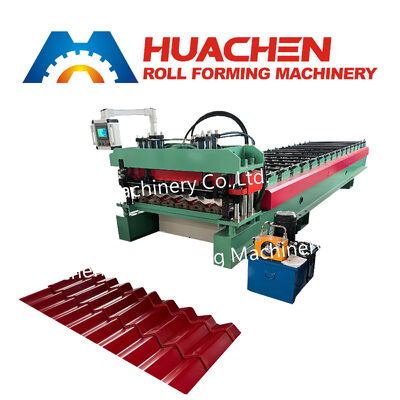
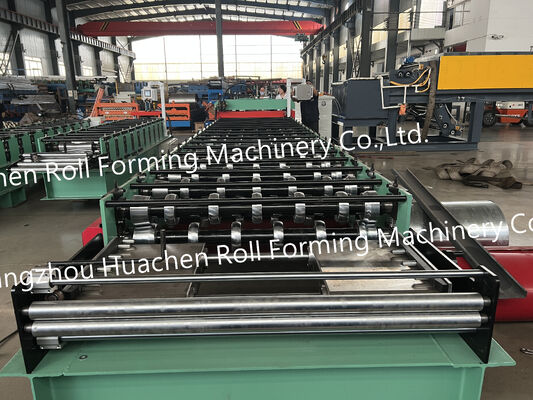
পণ্যের বিবরণ:
|
| প্যানেলের বেধ: | 0.3-0.6 মিমি | মোটর পাওয়ার: | 4+4KW |
|---|---|---|---|
| মেশিন ফ্রেম: | 350 এইচ বিম | কাটা পদ্ধতি: | হাইড্রোলিক কাটিং |
| Decoiler প্রকার: | হাইড্রোলিক/ম্যানুয়াল ডিকয়লার | বেলন উপাদান: | 45# স্টিল |
| মেশিনের ধরন: | রোল ফর্মিং মেশিন | উৎপাদন ক্ষমতা: | 15-20 মি/মিনিট |
প্রধান প্রযুক্তিগত পরামিতি
|
রোলার স্টেশন |
12স্টেশন |
|
রোলার এবং শ্যাফ্ট উপাদান |
45# ইস্পাত ম্লান করা এবং প্লাটিং |
|
শ্যাফ্টের ব্যাসার্ধ |
Φ70 মিমি |
|
কাটার উপাদান |
CR12 |
|
ড্রাইভের ধরন |
চেইন ড্রাইভ |
|
গতি |
১৫-২০ মিটার/মিনিট |
|
মোট ক্ষমতা |
4+4KW |
|
ভোল্টেজ |
380V 50Hz3Phases |
ধীরে ধীরে গঠন
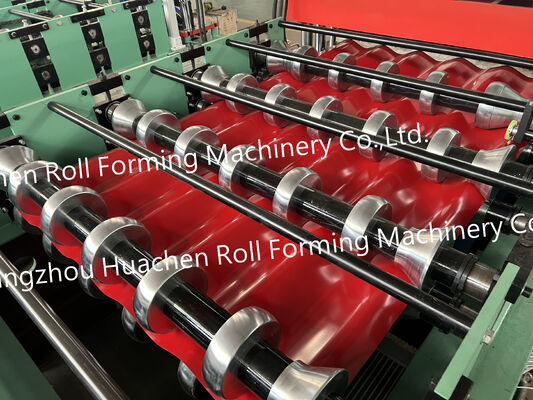
শীটটি ধারাবাহিকভাবে রোল স্টেশনগুলির মধ্য দিয়ে যায়, ধারাবাহিক অপারেশনের সময় প্রোফাইলটি ধীরে ধীরে গঠিত হয়।
চিকিত্সা করা গঠন উপাদান
রোলার এবং শ্যাফ্টগুলি 45 # স্টিলের সাথে গরম এবং প্লাটিং চিকিত্সা হিসাবে নির্দিষ্ট করা হয়েছে।
নির্দিষ্ট কাটিয়া উপাদান
কাটিয়া অংশটি সরবরাহকৃত কনফিগারেশনের অনুযায়ী CR12 উপাদান ব্যবহার করে।
চেইন ট্রান্সমিশন
একটি চেইন ড্রাইভ সিস্টেম নির্দিষ্ট যান্ত্রিক ট্রান্সমিশন পদ্ধতি প্রদান করে।
মেশিনের কনফিগারেশন নিম্নলিখিত উত্পাদনের জন্য উপযুক্তঃ
নির্দিষ্ট উৎপাদন গতি হল১৫-২০ মিটার/মিনিট, যার মোট ক্ষমতা৪+৪ কিলোওয়াট.
বৈদ্যুতিক কনফিগারেশনঃ
৩৮০ ভোল্ট / ৫০ হার্জ / ৩ ফেজ
ইনস্টলেশনের অবস্থানে বিদ্যুৎ সরবরাহ নিশ্চিত করা উচিত।
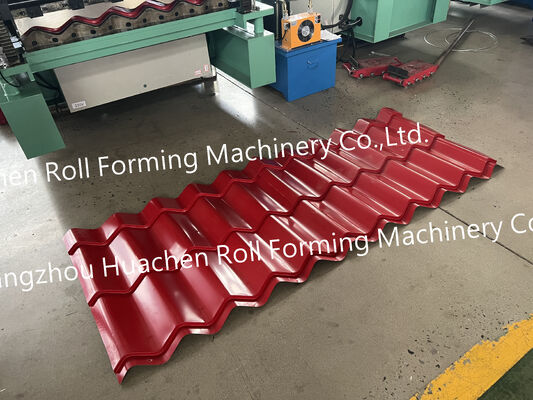
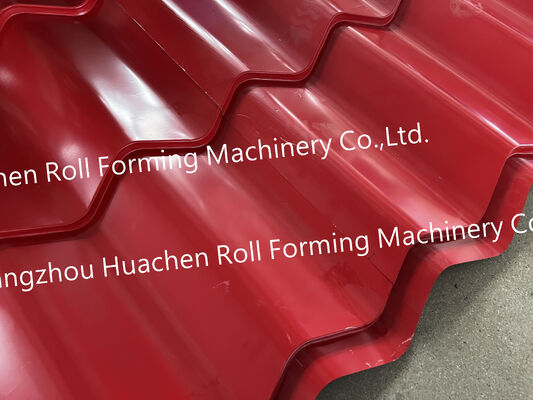
সঠিক রোলার প্রোফাইল এবং গঠন বিন্যাস প্রয়োজনীয় ছাদ শীট নকশা সঙ্গে মেলে করা উচিত। কাস্টমাইজড উৎপাদন জন্য,কনফিগারেশন নিশ্চিতকরণের জন্য প্রোফাইল অঙ্কন বা নমুনা সরবরাহ করা যেতে পারে.
কতটি রোলার স্টেশন অন্তর্ভুক্ত আছে?
মেশিনটি১২টি স্টেশন.
রোলার এবং শ্যাফ্ট উপাদান কি?
এগুলি নিম্নরূপ উল্লেখ করা হয়েছেঃ45# স্টীল সিলিং এবং প্লাটিং সহ.
শ্যাফ্টের ব্যাস কত?
শ্যাফ্ট ব্যাসার্ধ হলΦ70 মিমি.
কাটারটা কি দিয়ে তৈরি?
নির্দিষ্ট কাটার উপাদান হলCR12.
মেশিনটি কোন ট্রান্সমিশন পদ্ধতি ব্যবহার করে?
এটি ব্যবহার করেচেইন ড্রাইভ.
কাজ করার গতি কত?
নির্দিষ্ট গতি হল১৫-২০ মিটার/মিনিট.
মোট শক্তি কত?
মোট শক্তি হল৪+৪ কিলোওয়াট.
ব্যক্তি যোগাযোগ: Miss. Jing
টেল: +86 188 2511 7789
ফ্যাক্স: +86-317-5666689